


Ako môžu veľkoformátové laminátory znížiť problémy so vzduchovými bublinami a vráskami?
Oct 28, 2026
Zanechajte správu
Medzi bežné kvalitatívne nedostatky pri použití širokoformátových laminátorov na spracovanie veľkých listov papiera, výtlačkov, reklamnej grafiky, dekoratívnych materiálov alebo iných substrátov patria vzduchové bubliny, záhyby alebo slabá lokálna priľnavosť. Tieto chyby ovplyvňujú nielen vzhľad produktu, ale tiež narúšajú väzbu medzi fóliou a podkladom.
Bubliny a záhyby sú zriedkavo spôsobené jediným faktorom; môžu byť spôsobené kombináciou premenných, vrátane napätia fólie, tlaku laminácie, prevádzkovej teploty, rýchlosti posuvu, stavu povrchu substrátu a presnosti nastavenia zariadenia. Riešenie týchto problémov vo výrobnom prostredí si preto vyžaduje integrovaný prístup, ktorý zohľadňuje materiály, zariadenia a procesy.
1.Udržiavanie stabilného membránového napätia
Napätie tenkého filmu je kľúčovým faktorom ovplyvňujúcim kvalitu širokoformátovej laminácie.
Ak je napätie príliš nízke, fólia sa môže počas podávania uvoľniť, rozkývať alebo nahromadiť, čo spôsobí záhyby v zóne laminácie. Naopak, ak je napätie príliš vysoké, fólia sa môže natiahnuť a deformovať, čo môže viesť k následnému zmršteniu alebo zvlneniu okrajov po dokončení procesu laminácie.
Preto treba nastavenie napätia starostlivo kalibrovať podľa materiálu, hrúbky a šírky fólie. Pri približovaní sa k laminovacej zóne je dôležité zabezpečiť, aby fólia zostala hladká a rovnomerná.
Pri veľkoformátových materiáloch je obzvlášť dôležitá rovnomernosť napätia po celej šírke. Vybavenie stroja stabilným systémom riadenia napätia pomáha minimalizovať možné výkyvy spôsobené ručným nastavovaním.
2. Optimalizácia tlaku laminácie
Laminovacie valce musia vyvíjať dostatočný a rovnomerný tlak, aby sa zabezpečil primeraný kontakt medzi fóliou a podkladom.
Ak je tlak príliš nízky, fólia sa nemusí úplne naviazať na podklad, pričom zostane zachytený vzduch vo forme bublín. Ak je tlak príliš vysoký, materiál spôsobí deformáciu, poškodenie fólie alebo nerovnomerné rozloženie lepiacej vrstvy.
Existuje mylná predstava, že vyšší tlak, tým lepšie, a nastavenia by sa mali upravovať podľa hrúbky substrátu, špecifických vlastností fólie a požiadaviek na proces laminácie.
3. Ak sa vyskytnú lokálne vzduchové bubliny, skontrolujte stály tlak na oboch koncoch laminovacích valcov a cudzie predmety, známky opotrebovania alebo nepravidelnosti na valci. 3. Udržujte vhodnú teplotu laminácie
Pri tepelnej laminácii nastavenie teploty priamo ovplyvňuje tokové a priľnavé vlastnosti fólie a jej priľnavej vrstvy.
Ak je teplota príliš nízka, vrstva lepidla nemusí byť dostatočne aktivovaná, čo má za následok slabé spojenie medzi fóliou a substrátom, čo môže ľahko viesť k vzduchovým bublinám alebo lokalizovanej delaminácii. Naopak, ak je teplota príliš vysoká, fólia sa môže deformovať alebo zmršťovať, čo môže ovplyvniť kvalitu povrchu potlačeného materiálu.
Skutočná teplota by nemala vychádzať z jednej pevnej hodnoty, ale mala by byť upravená s prihliadnutím na faktory ako typ fólie, materiál podkladu, rýchlosť prevádzky zariadenia a špecifické vlastnosti lepiacej vrstvy.
Ak má zariadenie funkciu zónovania teploty, je dôležité zabezpečiť, aby teplota rôznych sekcií bola stabilná, aby sa predišlo nekonzistentnej kvalite laminácie v dôsledku nadmerných teplotných rozdielov.
4. Správne kontrolujte rýchlosť podávania a laminácie
Rýchlosť prevádzky zariadenia ovplyvňuje aj stupeň priľnavosti fólie k podkladu.
Ak je rýchlosť príliš vysoká, materiál strávi menej času v (lisovacej) zóne. Ak sa teplota a tlak zodpovedajúcim spôsobom nenastaví, priľnavosť je nedostatočná alebo je vzduch zachytený.
Ak je rýchlosť príliš nízka, materiál môže byť príliš dlho vystavený vysokým teplotám, čo môže viesť k deformácii filmu alebo iným hromadným problémom.
Preto musia byť rýchlosť, teplota a tlak vo výrobnom procese starostlivo vyvážené. Pri prechode na iné materiály jednoducho nepoužívajte predchádzajúce výrobné parametre; namiesto toho vykonajte skúšobné laminovanie a vykonajte postupné úpravy.
5. Udržujte substrát a povrchy fólie čisté
Prítomnosť prachu, útržkov papiera, oleja alebo iných cudzích látok v laminačnej zóne môže ľahko spôsobiť miestne hrudky alebo vzduchové bubliny.
Pred výrobou by sa mal povrch substrátu overiť, aby sa zabezpečilo, že na povrchu fólie nie je zjavná kontaminácia. Ak sa na substráte počas tlače, rezania alebo prepravy nahromadí veľké množstvo papierových zvyškov, pred lamináciou sa musí vyčistiť.
Pre dlhodobé skladovanie fólie by ste mali skontrolovať jej povrchový stav a skontrolovať absorpciu vlhkosti, deformáciu a iné problémy.
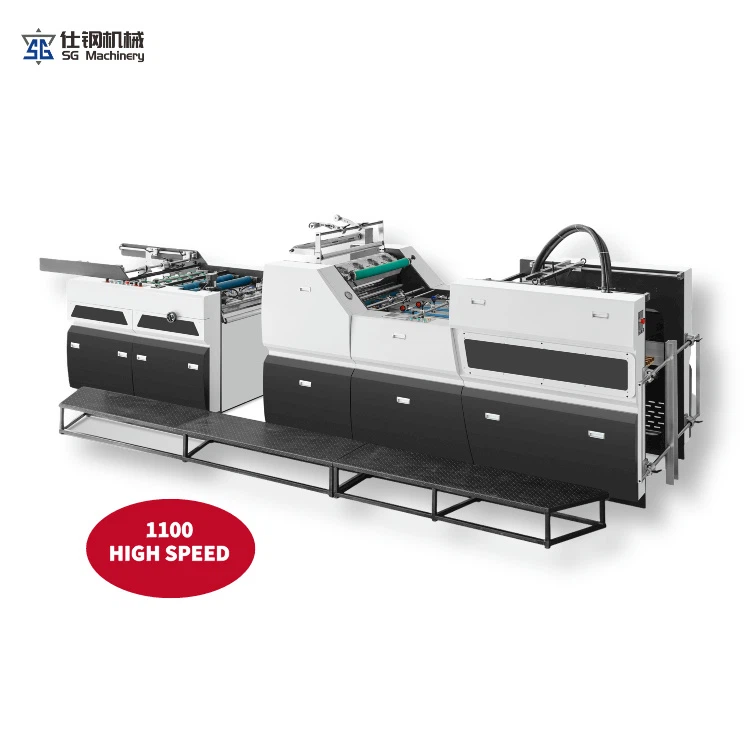
6. Skontrolujte rovinnosť fólie a substrátu
Ak samotný materiál vykazuje výrazné zakrivenie, deformáciu alebo nerovnomernú hrúbku, môžu sa pri laminovaní vyskytnúť záhyby. Pri širokoformátových materiáloch platí, že čím väčšia je priečna šírka, tým vyššie sú všeobecné požiadavky na rovinnosť a ťah. Ak je napätie v šírke zvitku fólie nekonzistentné – napríklad, ak sú okraje voľnejšie alebo tesnejšie ako stred – materiál sa môže unášať (hadovitosť) alebo vytvárať lokálne vrásky, akonáhle je vnútri stroja.
Pred výrobou je preto potrebné skontrolovať stav kotúčov a substrátov. Ak je materiál výrazne deformovaný, musí byť ošetrený alebo nahradený materiálom, ktorý spĺňa požiadavky.
7. Prispôsobte systém navádzania webu podľa potreby
Ak sa fólia alebo substrát pri širokoformátovej laminácii stále posúvajú na jednu stranu, ľahko sa zvrásnia okraje.
Pre zariadenia s automatickým systémom vedenia okrajov (zarovnávanie okrajov) musia byť parametre správne nakonfigurované podľa šírky a pracovného stavu materiálu. Príliš veľká korekcia môže spôsobiť kývanie materiálu tam a späť, takže vodiaci efekt by mal byť stabilný.
Ak sa materiál unáša dlhší čas, problém by sa nemal riešiť jednoduchým zvýšením citlivosti navigačného systému. Namiesto toho by sme mali preskúmať rovnobežnosť vodiacich valcov, stav prítlačného valca a rovnomernosť navíjania materiálu.
8. Testovanie presnosti valca a zariadenia
Štrkové valčeky sú kľúčovou časťou, ktorá priamo ovplyvňuje kvalitu valčeka.
Ak sú na povrchu bubna škrabance, zvyšky alebo opotrebovanie, rozloženie tlaku fólie bude nerovnomerné a výsledkom budú vzduchové bubliny alebo záhyby. Okrem toho, ak nie sú prítlačné valce úplne rovnobežné, tlak môže byť na jednej strane príliš vysoký a na druhej strane nedostatočný.
Preto, podľa požiadaviek na údržbu zariadenia, pravidelné čistenie a kontrola bubna, vodiaceho bubna a súvisiacich hnacích komponentov.
Pri dlhodobo používaných širokoformátových laminátoroch môže prítomnosť vzduchových bublín alebo záhybov v určitej oblasti pri opakovaných úpravách naznačovať zmenu mechanickej presnosti zariadenia.
Často kladené otázky
Q1: Aké sú najčastejšie dôvody vzduchových bublín pri širokoformátovej laminácii?
Bežné príčiny zahŕňajú nestabilné napätie fólie, nedostatočný tlak na hlavu, neadekvátnu teplotu, príliš rýchle podávanie alebo prach na substráte alebo povrchu fólie. Hlavná príčina by sa mala identifikovať prostredníctvom analýzy špecifických výrobných procesov.
Otázka 2: Aké sú prvé úpravy vrások počas procesu opravy? Odporúča sa sledovať polohu a tvar každého záhybu, potom skontrolovať napnutie fólie, hladkosť materiálu, stav podávania a činnosť vodiacich valcov. Výrazné úpravy jednotlivých parametrov sa neodporúčajú.
Q3: Čím vyšší laminačný tlak, tým menšia je pravdepodobnosť vzniku vzduchových bublín?
Nie nevyhnutne. Keď je tlak nedostatočný, môže to viesť k nedostatočnej adhézii a ak je tlak príliš vysoký, môže to viesť k deformácii alebo nepravidelnosti materiálu adhéznej vrstvy. Správnou metódou je laminovanie podľa špecifických požiadaviek na materiál a proces.
Otázka 4: Prečo sa po výmene membrány často objavujú vzduchové bubliny?
Rôzne fólie sa líšia hrúbkou, povrchovými charakteristikami, priľnavosťou a tepelným zmršťovaním; v dôsledku toho už predtým používané nastavenia teploty, napätia a rýchlosti nemusia byť vhodné. Pri zmene materiálu je najlepšie experimentovať s novými postupmi.
Otázka 5: Prečo sú širokoformátové materiály náchylnejšie na dislokácie (problémy so sledovaním) a vrásky?
Veľkoformátové materiály majú veľké bočné rozstupy a vyššie požiadavky sú kladené dopredu na rovnomernosť napätia, rovnobežnosť vodiacich valcov a hladkosť materiálu. Akákoľvek nestabilita v týchto oblastiach zväčšuje problémy, ako sú dislokácie alebo vrásky.